セラミック真空チャックはどのように製造されるのか?
-
2026-09-29 技術ニュース
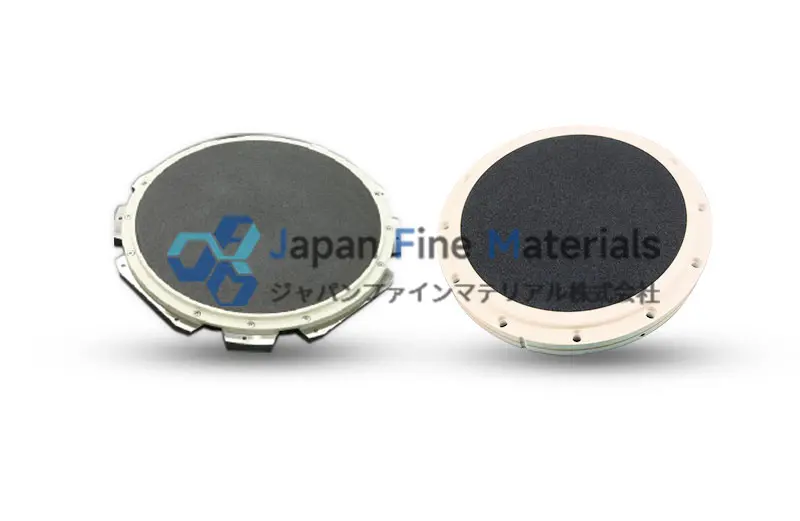
セラミック真空チャックはどのような工程で製造されるのでしょうか。セラミック材料の選定・調製から成形、焼結、精密加工、表面仕上げ、気孔構造の制御、寸法・品質検査まで、セラミック真空チャックの製造工程と各工程で考慮されるポイントを詳しく解説します。
はじめに
セラミック真空チャックは、一見すると精密加工されたセラミック部品のように見えますが、実際の製造プロセスには、材料の配合、成形、焼結、精密研磨、真空構造の加工、寸法検査など、多くの工程が含まれています。
特に、ウェハー加工や半導体装置に用いられる セラミック真空チャックの場合、その製造要件は単にセラミックを指定サイズに加工するだけにとどまりません。吸着面の平坦度、表面粗さ、真空通路、気孔構造、および取り付け寸法は、実際の装置やプロセス条件に適合している必要があります。
のセラミック真空チャックは種類によって、その製造プロセスも異なります。例えば、アルミナ緻密セラミックを採用した製品と、多孔質アルミナ真空チャックでは、材料の成形やその後の加工において一定の差異があります。
以下では、主要な製造工程に焦点を当て、 のセラミック真空チャックが通常どのように加工されるかについて紹介します。
セラミック真空チャックの材料
のセラミック真空チャックを製造する前に、まず製品の用途に応じてセラミック材料を決定する必要があります。
アルミナセラミックス
アルミナは、 のセラミック真空チャックにおいて一般的な材料の一つです。
優れた電気絶縁性、耐熱性、硬度、および化学媒体に対する耐性を備えているため、一部の半導体装置、ウェハー検査装置、および精密加工装置に適しています。
製品の要件に応じて、さまざまな純度グレードのアルミナ材料を選択できます。材料の純度、焼結方法、および微細構造は、最終製品の機械的、熱的、電気的特性に影響を与えます。
窒化アルミニウムセラミックス
窒化アルミニウムは、熱伝導能力に高い要求が求められる一部のセラミックチャックにも使用できます。
アルミナと比較して、窒化アルミニウムは熱伝導率が高く、熱膨張係数が低いため、熱管理が必要な装置において一定の応用価値があります。
ただし、アルミニウム窒化物の加工および製造要件はアルミナとは異なるため、具体的な材料の選定については、装置の動作温度、熱負荷、その他のプロセス条件を総合的に考慮して判断する必要があります。
多孔質セラミックス
製品が多孔質に該当する場合 セラミック真空チャック 、材料内部には相互に連通した細孔構造を形成する必要があります。
気孔率、気孔径分布、およびガス透過特性は真空吸着プロセスに直接関係するため、多孔質セラミックの材料設計は緻密セラミック製品とは明らかに異なります。
セラミック真空チャックの製造プロセス
製品ごとに製造プロセスは材料や構造に応じて調整されますが、典型的な セラミック真空チャックの製造プロセスは次のように要約できます:
材料の準備と粉末の調製 → 成形 → 脱脂 → 焼結 → 粗加工 → 精密研磨・ポリッシング → 真空構造加工 → 精密洗浄・表面処理 → 寸法・性能検査
このうち、各工程が最終的な 完成品に影響を及ぼします。
1. セラミック原料 粉末の調製
セラミック真空チャックの製造は、まずセラミック材料と粉末の調製から始まります。材料によって熱的、電気的、機械的特性および化学的安定性に違いがあるため、チャックの使用温度、真空環境、加工対象、および設備要件を考慮して材料を選択する必要があります。
一般的なセラミック材料には、アルミナ、窒化アルミニウム、および真空吸着構造に使用される多孔質セラミックなどがあります。材料が決定された後、セラミック粉末の配合、混合、処理を行い、後続の成形に適した状態にする必要があります。
粉末調製の過程では、通常、以下の点に注意を払う必要があります:
• 粉末の純度
• 粒子径および粒度分布
• 混合の均一性
• 添加剤の比率
• 粉末の流動性および成形性
これらの要因は素地の密度均一性に影響を与え、ひいては焼結収縮、内部構造、および最終寸法にも影響を及ぼします。多孔質セラミックの場合、材料段階において気孔率、気孔径分布、および連通気孔構造を考慮する必要があり、これらはその後の真空吸着性能の基礎となります。
2. セラミックス 素地の成形
粉末を処理した後、成形プロセスを通じて基本的な外形を持つセラミック素地を形成する必要があります。一般的な方法には、乾式プレス成形、等静圧成形、スラリー成形などがあり、それぞれ異なるサイズ、形状、構造のセラミック製品に適しています。
のセラミック真空チャックにおいて、素地の成形は製品の基本輪郭を決定するだけでなく、その後の焼結工程における寸法変化にも影響を及ぼします。そのため、素地の密度が均一であるか、また異なる領域間で顕著な密度の差がないかについて注意を払う必要があります。
例えば、大型の円形吸盤の場合、素地の各部位間で密度に大きな差があると、焼結工程で程度の差こそあれ収縮が生じ、その後の平面加工や寸法管理の難易度が高まる可能性があります。
したがって、この段階では通常、以下の要素を総合的に考慮する必要があります:
|
注目すべき要因 |
その後の製造への影響 |
|
素地の密度 |
焼結収縮および材料の緻密度に影響する |
|
密度の均一性 |
全体的な寸法および形状の変化に関わる |
|
成形圧力 |
素地の構造および成形品質に影響を与える |
|
製品の形状 |
成形方法と加工余量に影響を与える |
3. 脱脂と前処理
成形工程では通常、粉末の成形性を改善するために、一定の結合剤、可塑剤、またはその他の補助材料が添加されます。高温焼結に入る前に、これらの有機成分を段階的に除去する必要があり、このプロセスは通常「脱脂」と呼ばれます。
脱脂は単なる加熱プロセスではなく、材料系や素地の寸法に応じて、昇温速度、保温時間、および温度変化の過程を制御する必要があります。昇温が速すぎると、有機物の分解によって発生したガスが排出されきれず、素地内部に圧力が生じ、ひび割れ、変形、または内部欠陥のリスクが高まります。
サイズが大きく、構造が複雑な セラミック真空チャック の場合、脱脂工程では通常、内部ガスの排出と全体的な構造変化に一層の注意を払う必要があります。適切な前処理を経て初めて、素地は次の高温焼結段階に進むことができます。
4. 高温焼結と緻密化
脱脂後のセラミック素地は、高温焼結を経て、セラミック粒子同士が徐々に結合し、一定の強度と安定した構造を持つセラミック材料を形成する必要があります。焼結過程では通常、体積収縮が伴うため、焼結プロセスは最終寸法に影響を与える重要な工程でもあります。
一般的な セラミック真空チャックの焼結方法には、以下のものがあります:
• 常圧焼結:比較的標準的な焼結環境下で材料の緻密化を行うもので、一部の酸化物セラミックスに適しています。
• 真空焼結:低圧環境下で焼結を行い、材料の純度や焼結環境に要件がある一部のセラミック系に適用されます。
• 雰囲気焼結:焼結環境中のガス条件を制御し、材料を適切な雰囲気下で焼結させる方法であり、アルミニウム窒化物などの材料では、通常、材料の特性に合わせて焼結雰囲気を考慮する必要がある。
セラミック材料や製品の構造に応じて、焼結プロセスには常圧焼結、真空焼結、雰囲気焼結、および加圧補助焼結などの方法があります。アルミナなどの材料は通常、常圧焼結などのプロセスが採用されますが、アルミニウム窒化物などの材料については、材料の特性に合わせて適切な焼結雰囲気を検討する必要があります。また、緻密度、内部欠陥、または寸法安定性について特定の要件がある製品については、熱圧焼結や熱等静圧などの加圧補助プロセスが採用される場合もあります。
焼結完了後、セラミック素地は基本的な材料性能を備えるようになるが、その寸法には通常、その後の精密加工に必要な加工余量が確保されている。
5. セラミック素地の寸法修正
焼結後のセラミック素地は通常、初期の寸法修正を行う必要があり、その後の精密加工のための加工基準を確立します。この段階では、主に外径、厚さ、端面、および基本的な輪郭の処理が行われます。
セラミックス材料は硬度が高く、典型的な硬脆性材料であるため、一般的な金属加工方法をそのまま適用することは適していません。実際の加工では、通常、材料特性や加工要件に応じて、ダイヤモンド研削などの方法が選択されます。
この段階の重点は、直接最終寸法に到達することではなく、安定した加工基準を確立し、その後の精密研磨に必要な加工余量を適切に確保することにあります。余量の配分が不適切だと、その後の加工時間が長引く可能性があり、最終的な寸法管理にも影響を及ぼす恐れがあります。
複雑な真空構造を持つ吸盤については、後続工程が円滑に進むよう、構造加工と外形寸法との関係を事前に考慮する必要があります。
6. 吸着面の精密研磨
セラミック真空チャックがウェハーやその他のワークと直接接触する表面には、平面度、平行度、表面粗さに対して高い要求が課される。したがって、吸着面の精密研磨は製造工程において極めて重要な工程の一つである。
研磨工程では、材料を段階的に除去し、チャック表面を焼結後の粗材状態から図面要求に徐々に近づけていく必要があります。全体の厚みを制御するだけでなく、表面の各領域における高低差にも注意を払い、局所的な加工量が過大にならないようにする必要があります。
半導体ウェハへの応用においては、吸着面の加工状態はウェハの支持、真空吸着、および後工程と密接に関連するため、「表面は滑らかであればあるほど良い」と単純に考えることはできません。実際の表面粗さは、ウェハの種類、吸着構造、加工プロセス、および装置の要件を総合的に考慮して最適化する必要があります。
通常、重点的に管理すべき項目は以下の通りです:
平坦度 → 平行度 → 表面粗さ → 局所的な形状 → 最終厚さ
これらのパラメータ間には一定の相関関係があり、製品図面や装置のインターフェース要件を踏まえて総合的に制御する必要があります。
7. 真空吸着構造の加工
セラミック真空チャックの核心構造の一つは、吸着領域と真空通路である。製品設計に応じて、溝型、環状、放射状、格子状、または区画式などの構造を採用することができる。多孔質セラミックの場合は、主に材料内部で相互に連通する細孔を利用して気体通路を形成する。
構造が異なれば気流経路や吸着方式も異なるため、加工時にはウェハサイズ、吸着面積、真空システムのパラメータ、およびワーク形状に基づいて設計を行う必要がある。
溝型構造を例にとると、以下の点を総合的に考慮する必要がある:
• 溝の幅
• 溝の深さ
• 溝の間隔
• 溝の配置
• 真空通路の接続方式
• 吸着領域の区分
真空ゾーニング設計の場合、異なる領域間の独立性および真空インターフェースの対応関係についても考慮する必要があります。
多孔質セラミック吸盤については、材料内部の細孔の連通状況、孔径分布、全体的な浸透性能、および吸着面の加工状態に重点を置いて検討する必要があります。これは、多孔質 セラミック真空チャックと従来の溝式吸盤との製造コンセプトにおける明らかな違いでもあります。
8. 取り付け穴と真空接続部の精密加工
吸着面や真空構造に加え、 セラミック真空チャックでは、具体的な装置との組み立てを行うために、取り付け穴、位置決め穴、皿穴、ねじ構造、および真空接続部などの部位を加工する必要があります。
これらの構造は一見補助的な加工のように見えますが、その位置精度は吸盤と装置との取り付け関係に直接影響を与えます。例えば、取り付け穴の位置誤差は位置決めに影響を及ぼす可能性があり、真空接続口と内部通路との位置関係については、構造上の干渉を避ける必要があります。
したがって、この段階では通常、以下の項目を同時に確認する必要があります:
• 取り付け穴の寸法
• 穴の位置精度
• 位置決め穴の位置
• 真空接続部の寸法
• 接続口と内部流路の接続関係
• 吸盤全体の外形と装置取り付け面の適合関係
半導体装置に取付ける必要があるセラミック吸盤については、これらの寸法は通常、セラミック本体の寸法を単独で考慮するのではなく、装置の図面やインターフェース仕様に基づいて加工する必要があります。
9. 精密洗浄 および表面処理
セラミック真空チャックの機械加工完了後、表面には加工粉、微細な粒子、その他の加工残留物が残留している可能性があるため、洗浄および必要な表面処理を行う必要があります。
一般的な産業用途では、洗浄の重点は主に加工残留物の除去に置かれるが、ウェハー加工や検査などの場面では、粒子汚染や表面の清浄度にもさらに注意を払う必要がある。
洗浄方法は、セラミック材料、表面粗さ、および吸着構造を総合的に考慮して選択する必要があります。特に多孔質セラミックの場合、洗浄工程では細孔内部の残留物の除去を考慮すると同時に、細孔構造や表面状態に不必要な影響を与えないよう注意する必要があります。
洗浄完了後、製品の要件に応じて外観検査を行い、吸着面、エッジ、孔の位置、真空構造領域に欠け、ひび割れ、傷、または明らかな加工欠陥がないかを重点的に確認します。
10. 性能の総合検査
製造プロセスの最後には、 のセラミック真空チャックに対して総合的な検査を行い、実際の加工結果を製品図面、設備要件、および関連する性能指標と照合する必要があります。
寸法検査には通常、外径、厚さ、平面度、平行度、取り付け穴の位置、真空接続部の寸法などが含まれます。表面検査では、主に表面粗さ、外観上の欠陥、および吸着領域の状態に重点を置きます。
多孔質の セラミック真空チャックについては、製品要件に応じて、気孔率、孔径分布、およびガス透過性能を検査することも可能です。真空システムに関連する性能については、実際の試験条件と組み合わせて、真空圧力、流量、および吸着状態を評価する必要があります。
最終検査項目は、以下のように簡単にまとめられます:
|
検査カテゴリー |
主な検査項目 |
|
寸法検査 |
外径、厚さ、穴の位置、接続部の寸法 |
|
幾何学的精度 |
平面度、平行度、形状誤差 |
|
表面検査 |
表面粗さ、キズ、バリ、亀裂 |
|
孔構造検査 |
気孔率、気孔径分布、浸透性能 |
|
真空性能 |
真空度、流量、吸着状態 |
|
外観検査 |
表面の完全性および加工状態 |
半導体装置に使用される セラミック真空チャックについては、個々のパラメータだけを見るのではなく、実際の組み立てや使用要件も考慮して総合的に評価する必要があります。
上記の工程を経て、 セラミック真空チャックは、セラミック材料や焼結ブランクから精密吸着部品に至るまでの製造プロセスを完了します。材料、サイズ、吸着構造が異なる製品については、具体的な製造プロセスや加工パラメータも異なるため、実際の生産では通常、製品図面、装置のインターフェース、および使用条件に基づいて、個別の設計を行う必要があります。
多孔質 セラミック真空チャックの製造にはどのような違いがあるのでしょうか?
多孔質 セラミック真空チャックの製造コンセプトは、一般的な緻密セラミック吸盤とは一定の相違があります。
一般的なアルミナ セラミック真空チャックは、通常、緻密セラミックを基材とし、その後の機械加工によって真空槽や流路を形成します。
一方、多孔質セラミック吸盤は、材料内部に一定の連通する空隙を形成する必要があります。
そのため、その製造過程では以下の点に重点を置く必要があります:
• 空隙率:空隙率は、ガスが材料を通過する能力に影響を与えます。
• 孔径分布:孔径は単一の数値ではなく、実際の材料には一定の範囲の孔径分布が存在する可能性があるため、製品の要件に合わせて制御する必要があります。
• 孔の連通性:孔間の有効な連通性が欠如していると、気体の流れに影響が出るため、材料の内部構造も多孔質吸盤の設計において重要な要素となる。
• 表面加工:多孔質セラミックの表面加工方法は、材料の気孔構造に適合させる必要があり、不適切な加工が吸着性能に悪影響を及ぼすのを防ぐ必要があります。
したがって、多孔質 セラミック真空チャックの製造においては、通常、材料の作製と精密加工の両面を同時に考慮する必要があります。
セラミック真空チャックの製造精度に影響を与える要因
セラミック真空チャックは精密セラミック部品に属し、その最終寸法は機械加工だけで決まるわけではない。
材料の収縮
セラミックの焼結過程では収縮が生じます。
材料の配合、成形密度、焼結条件によって収縮の程度は異なる可能性があるため、製造時には焼結後の寸法変化を事前に考慮する必要があります。
成形密度
素地の密度分布は、焼結後の寸法の一貫性に影響を与えます。
大型のセラミック吸盤の場合、成形工程における密度管理が特に重要となる。
焼結条件
焼結温度と時間は、セラミックスの緻密度および微細構造に影響を与えます。
セラミック材料ごとに、適切な焼結プロセスを採用する必要があります。
精密加工
焼結後の研削、研磨、および構造加工は、最終的な寸法に直接影響を与えます。
したがって、セラミック吸着盤の製造においては、通常、焼結プロセスとそれに続く精密加工を組み合わせて考慮する必要があり、いずれかの工程を単独で扱うことはできません。
のセラミック真空チャックの特注製造に必要な製品パラメータ
のセラミック真空チャックを特注する場合、メーカーは通常、製品の実際の使用条件を把握する必要があります。特に重要な情報としては以下が挙げられます:
• ウェーハまたはワークピースの寸法
• チャック全体の寸法
• セラミック材料
• 材料の純度
• 動作温度
• 真空圧力
• 真空接続部のサイズ
• 吸着領域
• 表面平滑度の要件
• 表面粗さの要件
• 取り付け穴および位置決め寸法
• 多孔質構造の採用の有無
これらの情報が詳細であればあるほど、メーカーは実際の設備条件に基づいて構造設計や加工案の評価を容易に行うことができます。
まとめ
セラミック真空チャックの製造は、単一のセラミック加工プロセスではなく、材料選定、成形、脱脂、焼結、機械加工、精密研磨、真空構造加工、品質検査など、複数の工程が組み合わさって構成されています。
ウェハー加工や半導体装置に使用される製品については、材料の純度、平坦度、表面粗さ、真空分布、取り付け寸法などのパラメータにもさらに注意を払う必要があります。多孔質 セラミック真空チャックについては、さらに気孔率考慮する必要があります、孔径分布、ガス透過特性も。
JFMは、半導体および精密装置用セラミック部品に特化しており、製品サイズ、セラミック材料、真空構造、動作温度、、および装置への取り付け要件に基づきセラミック真空チャックの構造設計および供給に関する包括的なサービスを提供しています。アルミナ、窒化アルミニウムまたは多孔質セラミック真空チャックの開発や調達をご検討の際は、、具体的な図面や用途要件について、ぜひJFMまでお問い合わせください。